Технические детали
Кронштейны, держатели, переходники
Прочный и предсказуемый материал для изделий, которым важны надежность, стойкость к влаге и ежедневные нагрузки
Для функциональных деталей
Для изделий во влажной среде
Прочное соединение слоев
Для нагруженных элементов
PETG подходит для изделий, которым важны прочность, стойкость к влаге и ежедневные нагрузки
Кронштейны, держатели, переходники
Зажимы, клипсы, крепежные элементы
Для электроники, оборудования и устройств
Шаблоны, направляющие, производственная оснастка
Элементы для длительной эксплуатации
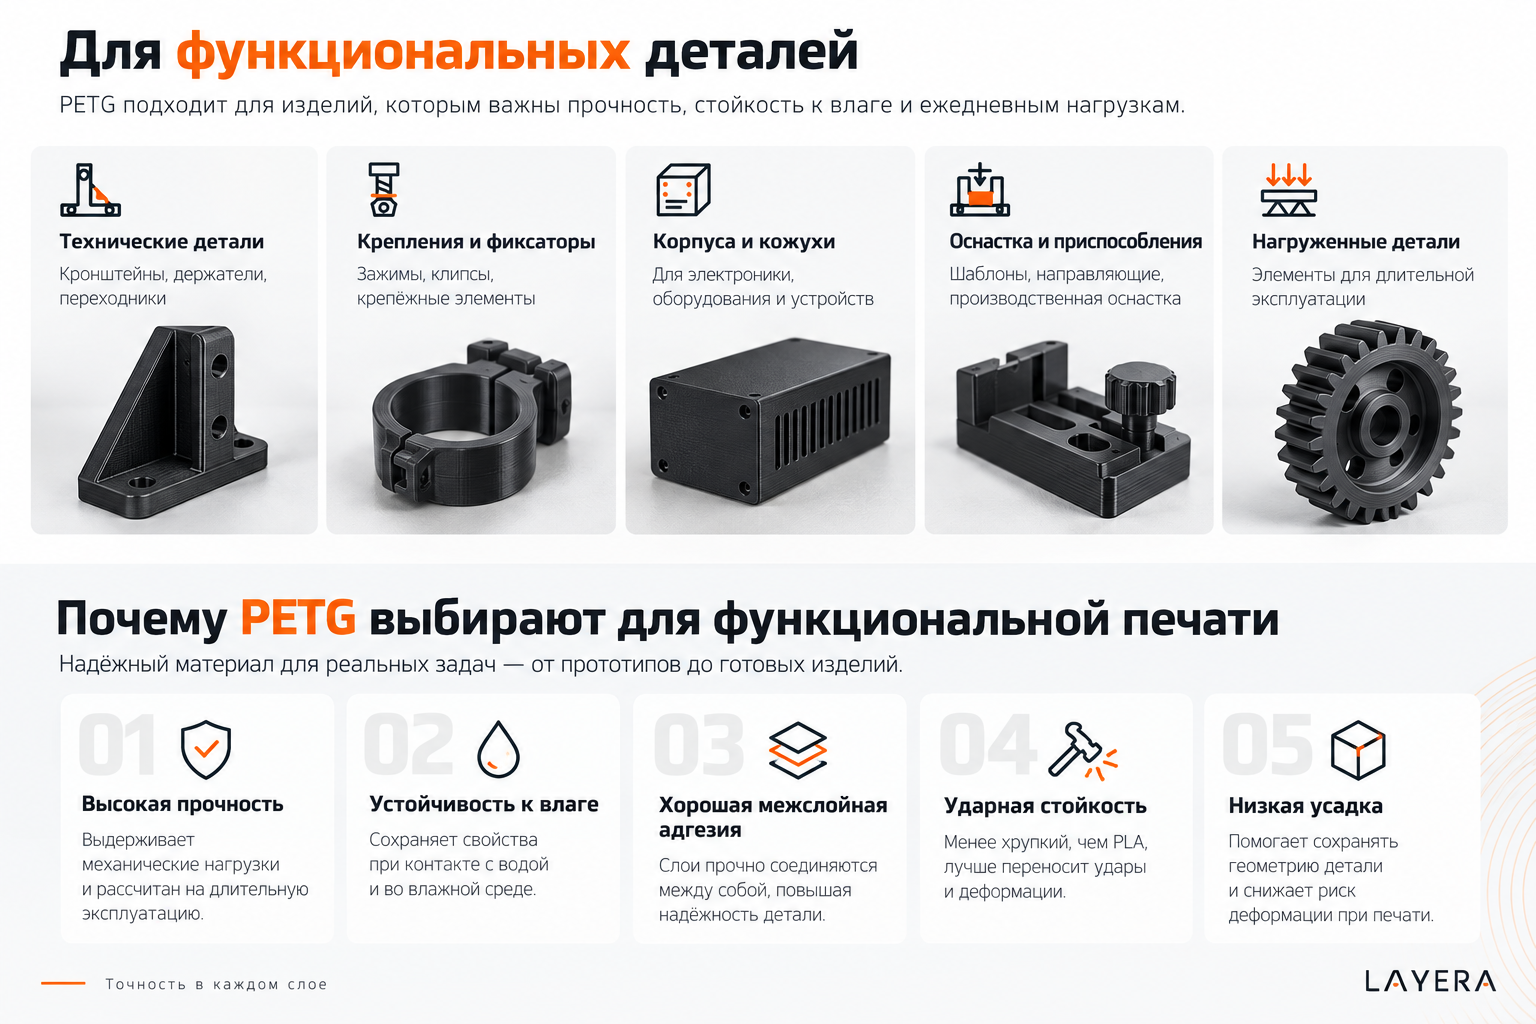
Для механических нагрузок и длительной эксплуатации
Подходит для изделий, используемых во влажной среде
Слои прочно соединяются между собой при правильно подобранном режиме
Менее хрупкий, чем PLA; переносит удары и деформации
Помогает сохранять геометрию детали при печати
Цвета палитры соответствуют системе RAL D2
RAL D2 000 90 00
RAL D2 000 15 00
RAL D2 240 20 05
RAL D2 000 40 00
RAL D2 040 40 67
RAL D2 050 50 70
RAL D2 080 70 80
RAL D2 050 20 10
RAL D2 050 20 16
RAL D2 040 20 19
RAL D2 000 55 00
RAL D2 240 50 40
RAL D2 170 30 15
RAL D2 230 60 10
RAL D2 120 50 30
RAL D2 200 70 25
RAL D2 150 60 60
RAL D2 140 40 40
RAL D2 140 30 10
RAL D2 260 30 35
RAL D2 220 70 30
RAL D2 230 60 35
RAL D2 090 70 70
Изображения оттенков условные - цвет на экране может отличаться от цвета филамента
Параметры зависят от принтера, сопла и геометрии модели
Перед большой печатью проверьте настройки на тестовой детали
Точные параметры подбираются под модель принтера и условия печати
| Температура сопла | 240-255 °C |
|---|---|
| Температура стола | 70-80 °C |
| Скорость печати | 40-200 мм/с |
| Обдув | 0-40% |
| Температура сушки | 60-65 °C |
| Время сушки | 4-6 ч |
Ответы на популярные вопросы о PETG-филаменте Layera
PETG обычно более ударостойкий и менее хрупкий, чем PLA, а также лучше переносит воздействие влаги и умеренного нагрева. PLA чаще выбирают для декоративных и высокодетализированных моделей, PETG - для функциональных деталей, корпусов и креплений
PETG способен поглощать влагу из воздуха, поэтому после длительного хранения без герметичной упаковки сушка может быть необходима. Признаки влажного материала - потрескивание при экструзии, пузыри, нити и ухудшение поверхности. В качестве ориентира для Layera указаны 60-65 °C и 4-6 часов, но учитывайте возможности сушилки и состояние катушки
Рекомендованные исходные параметры для PETG Layera: сопло 240-255 °C, стол 70-80 °C, скорость 40-200 мм/с, обдув 0-40%. Оптимальные значения зависят от принтера, сопла, модели и требуемой прочности - начинайте с тестовой детали
Да, PETG подходит для корпусов, креплений, оснастки и других изделий, где важны прочность, влагостойкость и межслойная адгезия. При проектировании нагруженных деталей учитывайте направление слоев, толщину стенок, заполнение и фактические условия работы
Обычно PETG печатают с умеренным обдувом или без него, особенно если важна прочность соединения слоев. Для мостов, нависаний и мелких элементов обдув может потребоваться. Рекомендованный диапазон для Layera - 0-40%, точное значение подбирают тестовой печатью
Держите катушки в герметичной упаковке или контейнере с влагопоглотителем вдали от прямого солнца и нагрева. После печати убирайте открытый материал на хранение, а при появлении признаков влаги просушивайте его перед следующей работой
Нити могут возникать из-за влаги в материале, завышенной температуры сопла или неподходящих настроек ретракта и перемещений. Сначала проверьте сухость филамента, затем скорректируйте температуру и настройки принтера на небольшой тестовой модели
PETG обладает хорошей стойкостью к воздействию влаги и подходит для многих изделий, используемых во влажных условиях. Однако это не означает автоматической герметичности напечатанной детали: она зависит от геометрии, количества периметров и качества печати. Для контакта с пищей или специальных условий эксплуатации требуются отдельные подтверждения пригодности
Напишите нам - мы с радостью поможем